Wandstärke und Infill im FDM-Druck: Die zwei Hebel für mehr Festigkeit
Inhaltsverzeichnis
Ein FDM-gedrucktes Bauteil sieht oft täuschend fertig aus – glatte Oberfläche, exakte Masse, sauberer Druck. Ob es aber einer Belastung standhält oder unter Last versagt, entscheidet sich nicht beim Design, sondern bei zwei Stellschrauben im Slicer: Wandstärke und Infill. Wer versteht, wie diese beiden Grössen zusammenwirken, druckt nicht nur stabilere, sondern auch effizientere Bauteile – ohne unnötig Material und Druckzeit zu verschwenden.
Wandstärke: Die Aussenhülle trägt mehr, als man denkt
Die Wandstärke – die Anzahl und Dicke der äusseren Konturlinien (Perimeter) eines Bauteils – ist bei den meisten FDM-Drucken der Hauptträger der Festigkeit, nicht das Infill im Inneren. Das überrascht viele: Ein Bauteil mit dicken Wänden und wenig Infill ist oft stabiler als eines mit dünnen Wänden und viel Infill.
Praxiswerte:
- Mindestens 2–3 Wandlinien (bei 0,4-mm-Düse also ca. 0,8–1,2 mm), damit überhaupt eine stabile Aussenhaut entsteht
- Für mechanisch belastete Bauteile: 3–4 Wandlinien (1,2–1,6 mm) als solider Startwert
- Dünnwandige Bereiche unter 0,8 mm neigen zu schlechter Schichthaftung und können unter Last regelrecht "einknicken", auch bei hohem Infill
Der Grund: Wände nehmen vor allem Biege- und Schalenkräfte auf – also genau die Belastungsart, die bei den meisten funktionalen Teilen (Halterungen, Gehäuse, Griffe) auftritt. Zusätzliche Wandlinien erhöhen die Festigkeit dabei oft effizienter als eine Erhöhung des Infills, weil das Material dort sitzt, wo die grössten Spannungen wirken – an der Oberfläche.
Infill: Nicht die Menge zählt, sondern das Muster
Infill füllt das Innere eines Bauteils und beeinflusst vor allem Steifigkeit, Gewicht und Druckzeit – seine Wirkung auf die Festigkeit ist aber nichtlinear und stark musterabhängig.
Zum Zusammenhang Infill-Prozent und Festigkeit:
Ab etwa 40–50 % Infill steigt die Festigkeit kaum noch proportional zum Materialeinsatz – der Grenznutzen sinkt deutlich. Für die meisten funktionalen Teile ist ein Infill zwischen 15–30 % ein guter Kompromiss zwischen Gewicht, Druckzeit und Stabilität, kombiniert mit ausreichender Wandstärke.
Das Muster ist oft wichtiger als der Prozentwert:
- Gyroid: gleichmässige Festigkeit in alle Richtungen, guter Allrounder für die meisten Anwendungen
- Kubisch: ähnlich isotrop wie Gyroid, druckt sich aber etwas schneller
- Linien/Zickzack: schnell und materialsparend, aber deutlich anisotrop – stark in einer Richtung, schwach in der anderen
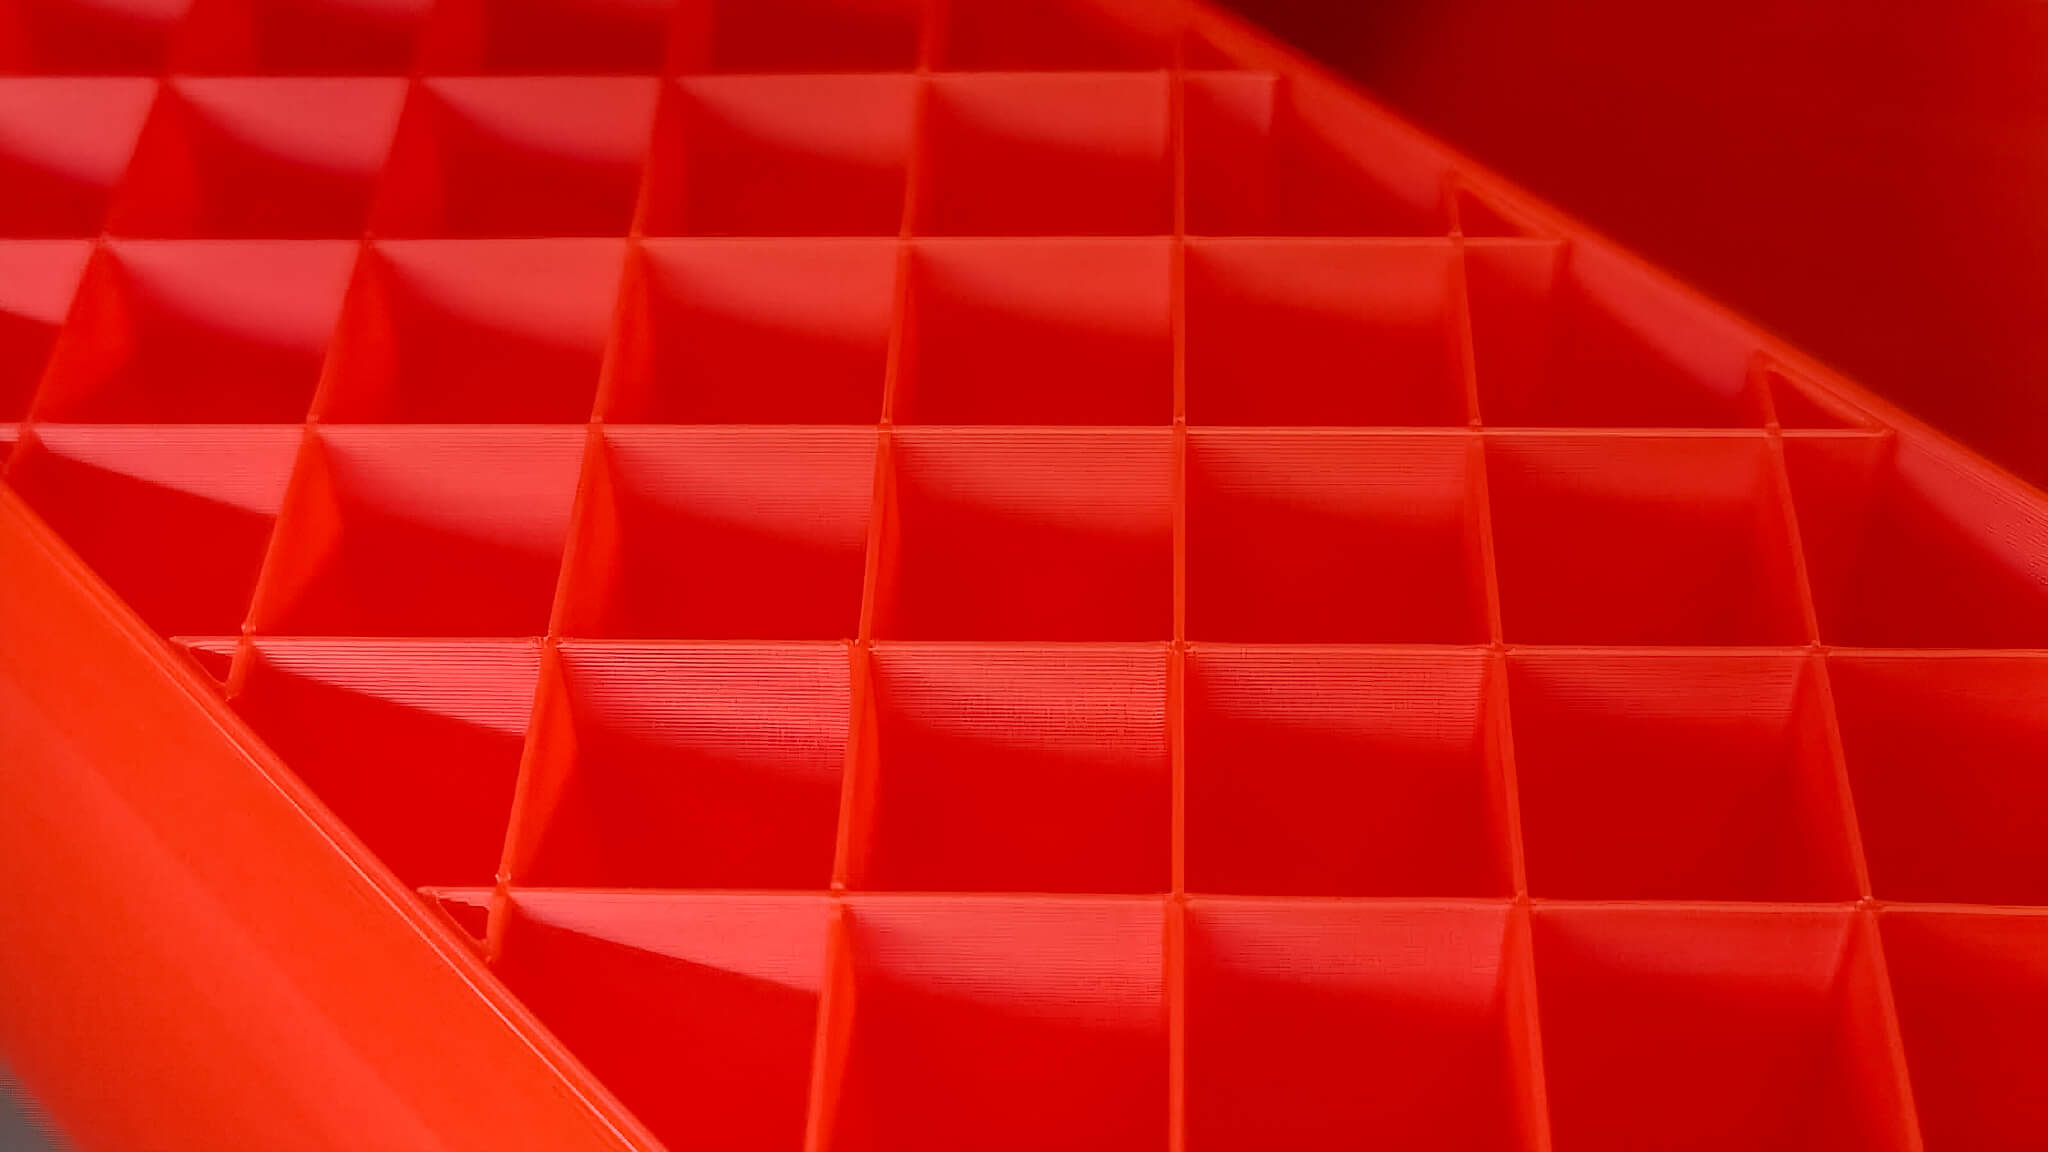
- Wabenmuster (Honeycomb): gute Druckfestigkeit bei moderatem Materialeinsatz, aber langsamer im Druck
Ein oft übersehener Effekt: Das Infill-Muster beeinflusst auch, wie gut die Wände von innen abgestützt werden. Ein zu grobes oder zu lockeres Infill kann dazu führen, dass Wände unter Druck einbeulen, selbst wenn die Wandstärke an sich ausreichend wäre. Infill und Wandstärke sind also kein Entweder-oder, sondern arbeiten zusammen.
Das Zusammenspiel: Warum Wandstärke und Infill nie einzeln betrachtet werden sollten
In der Praxis zeigt sich immer wieder: Wer nur am Infill dreht, um ein Bauteil stabiler zu machen, übersieht oft den effizienteren Hebel. Eine Erhöhung von 15 % auf 50 % Infill kostet viel Druckzeit und Material – bringt aber oft weniger Festigkeitsgewinn als eine zusätzliche Wandlinie.
Eine bewährte Herangehensweise:
- Wandstärke zuerst festlegen – abhängig von der erwarteten Belastungsart (Biegung, Druck, Schlag)
- Infill-Muster nach Lastrichtung wählen – isotrop (Gyroid, Kubisch) bei unklarer oder mehrachsiger Belastung, gerichtet (Linien) bei bekannter Hauptlastrichtung
- Infill-Prozentsatz als Feinjustierung, nicht als primäres Werkzeug für Festigkeit
Exkurs: Shore-Härte bei TPU – wenn Flexibilität gefragt ist
Bei flexiblen Materialien wie TPU kommt ein weiterer Faktor ins Spiel: die Shore-Härte. Anders als bei starren Materialien ist die Shore-Härte hier eine feste Materialeigenschaft – ein TPU-Filament mit z. B. Shore 95A bleibt beim Druck immer bei dieser Härte, unabhängig davon, wie man druckt. Man kann sie also nicht "wegdrucken".
Was sich aber sehr wohl beeinflussen lässt, ist das spürbare, effektive Flexibilitätsverhalten des gedruckten Bauteils – und genau hier kommen Wandstärke und Infill wieder ins Spiel:
- Dünnere Wände + geringeres Infill → das Bauteil fühlt sich weicher und nachgiebiger an, selbst bei hartem TPU (z. B. Shore 95A), weil weniger Material der Verformung entgegenwirkt
- Dickere Wände + höheres Infill → dasselbe Material wirkt spürbar fester und weniger elastisch, da die Struktur der Kompression mehr Widerstand entgegensetzt
Das bedeutet in der Praxis: Ein und dasselbe TPU-Filament lässt sich über Wandstärke und Infill in seinem gefühlten Verhalten "tunen" – von eher weich-nachgiebig (z. B. für Griffe, Dämpfer) bis hin zu strukturfester, aber immer noch elastisch (z. B. für belastbare Dichtungen oder flexible Halterungen). Die Shore-Härte des Materials ist also der Ausgangspunkt, Wandstärke und Infill sind die Stellschrauben für die reale Bauteilperformance.
Fazit
Wandstärke und Infill sind keine getrennten Slicer-Einstellungen, sondern ein System. Wandstärke trägt die Hauptlast an der Oberfläche, Infill stützt von innen und beeinflusst Steifigkeit und Gewicht. Wer beide gemeinsam denkt – abgestimmt auf Belastungsart und Material – bekommt Bauteile, die halten, was sie versprechen. Und selbst bei flexiblen Materialien wie TPU lässt sich über diese beiden Hebel gezielt Einfluss auf das Bauteilverhalten nehmen, ganz ohne die Materialhärte zu ändern.
Du planst ein funktionales Bauteil und bist dir unsicher bei Wandstärke oder Infill? Kontaktiere uns – wir beraten dich zu Konstruktion, Material und Fertigungsprozess.


CHANGE3D GmbH
Glarnerstrasse 88
8854 Siebnen
info@change3d.ch
+41 55 525 38 00
CHE-458.157.359


