Konstruktionsrichtlinien für den 3D-Druck
Inhaltsverzeichnis
Ein Bauteil, das für den 3D-Druck konstruiert ist, wird stabiler, genauer und günstiger. Viele Probleme entstehen nicht beim Drucken, sondern schon im CAD. In diesem Beitrag fassen wir zusammen, worauf wir bei der 3D gerechten Konstruktion achten dank unser langjährigen Erfahrung in dieser Branche achten: zuerst die Regeln, die für jedes Verfahren gelten, danach die Besonderheiten von Pulverbett, Extrusion und Harz.
Für wen ist dieser Leitfaden?
Für Konstrukteurinnen, Ingenieure, Produktentwickler und alle, die Bauteile zum Drucken geben, egal ob Prototyp oder Serie. Die Werte sind bewährte Richtwerte, keine Naturgesetze. Bei Grenzfällen lohnt sich ein kurzer Austausch mit uns vor der Bestellung.
Die drei Technologien im Überblick
- Pulverbett (MJF, SLS): Kunststoffpulver wird Schicht für Schicht verschmolzen. Keine Stützstrukturen, sehr frei in der Geometrie, robuste Funktionsteile – ideal für Kleinserien.
- Extrusion (FDM): Ein Kunststoffstrang wird schichtweise abgelegt. Günstig, grosse Materialauswahl, gut für Prototypen, Vorrichtungen und grössere Teile.
- Harz (SLA): Flüssiges Harz wird mit Licht ausgehärtet. Sehr feine Details und glatte Oberflächen – ideal für Sichtmodelle, Gussformen und kleine Präzisionsteile.
Allgemeine Richtlinien für alle Technologien
Diese zehn Grundsätze gelten unabhängig vom Verfahren. Wer sie beachtet, hat bereits 80% der typischen Fehler vermieden.
1. Saubere Datei liefern
- Geschlossenes, wasserdichtes Volumenmodell, keine offenen Kanten oder doppelten Flächen.
- Bevorzugte Formate: STEP (kann von uns auch konstruktiv angepasst werden) oder STL (nur mit ausreichender Auflösung).
- Einheiten prüfen: Ein Teil in Zoll statt Millimeter ist 25.4-mal zu gross oder zu klein.
2. Gleichmässige Wandstärken
Unterschiedlich dicke Bereiche kühlen und schrumpfen unterschiedlich, was zu Verzug und Einfallstellen führt. Ziel: möglichst konstante Wandstärke, Übergänge mit Verhältnis höchstens 1:3 und weichen Rampen statt Sprüngen.
3. Massive Volumen vermeiden
Dicke Vollkörper kosten Material, Zeit und Geld und neigen zu Verzug. Besser: aushöhlen, Rippen statt Vollmaterial, oder Gitterstrukturen nutzen. Faustregel: Wandstärken über ca. 5–6 mm hinterfragen. Sollte dennoch massivere Wandstärken benötigt werden, besteht dank dem 3D-Druck die Möglichkeit, das Bauteil mit einer Wabenstruktur auszuhöhlen. Dafür bitte vor der Bestellung mit uns Kontakt aufnehmen.
4. Kanten verrunden
Scharfe Innenecken sind Spannungskonzentratoren und brechen zuerst. Innenradien von mindestens 0.5–1 mm (besser: ≥ halbe Wandstärke) erhöhen die Belastbarkeit deutlich. Aussenkanten leicht fasen oder verrunden, das reduziert auch Abplatzungen.
5. Toleranzen und Passungen einplanen
Gedruckte Teile sind meist nicht so genau wie gefräste. Für zusammengehörige Teile Spiel einplanen (Werte siehe technologiespezifische Abschnitte). Wirklich enge Passungen (z. B. Lagersitze H7) besser mit Aufmass konstruieren und nachbearbeiten (reiben, bohren).
6. Bohrungen und Gewinde
- Kleine Bohrungen (< 3 mm) werden oft etwas kleiner gedruckt. Entweder die Toleranz bereits bei der Konstruktion berücksichtigen oder die Bohrung muss nachgebohrt.
- Gewinde bis ca. M6 nicht drucken, sondern nachschneiden, Gewindeeinsätze verwenden oder Muttern einlegen. Grössere Gewinde (≥ M8) sind druckbar, aber weniger belastbar. Für belastete oder häufig verwendete Gewinde empfehlen wir immer Gewindeeinsätze. Diese können auch von uns eingebracht montiert werden. Folgend eine Übersicht der nötigen Kernbohrungen der Gewindeeinsätze für die verschiedenen Gewindegrössen:
Selbstschneidende Gewindeeinsätze (Kernbohrung/Tiefe):
Gewinde zum Einschmelzen (Kernbohrung/Tiefe):
7. Ausrichtung mitdenken
Gedruckte Teile sind in Aufbaurichtung (Z) meist schwächer und zeigen dort Treppenstufen auf schrägen Flächen. Kritische Lasten und Sichtflächen beim Konstruieren gedanklich zur Druckrichtung ausrichten oder uns die Belastungsrichtung mitteilen.
8. Text und feine Details
Schrift mindestens 0.5–1 mm erhaben oder vertieft, Schriftgrösse ≥ 2 mm (bei FDM ≥ 4 mm), serifenlose und fette Schriften bevorzugen.
9. Baugrösse beachten
Grosse Teile ggf. teilen und mit Steckverbindungen, Schwalbenschwanz oder Verschraubung fügen. Das spart oft Kosten und erlaubt eine bessere Ausrichtung jedes Teils. Wir helfen gerne, wenn es um das Teilen grösserer Bauteile geht oder führen dies direkt selber durch.
10. Funktion statt Form beschreiben
Nicht jedes Mass ist kritisch. Markieren Sie in der Zeichnung oder Anfrage die funktionskritischen Masse und Flächen. So können wir Ausrichtung, Material und Nachbearbeitung gezielt darauf abstimmen.
Konstruktionsrichtlinien Pulverbettverfahren: MJF und SLS
Da bei den Pulverbettverfahren (MJF und SLS) das Überhänge vom Pulverbett selbst getragen werden, entfallen Stützstrukturen. Somit ist fast jede Geometrie möglich. Typische Werkstoffe sind PA12 und PA11, teils glasgefüllt oder flexibel (TPU). Die Teile sind isotroper als bei FDM und eignen sich für belastete Funktionsteile.
Richtwerte Pulverbett
Worauf besonders achten?
- Pulverentfernung: Hohlräume brauchen eine Öffnungen von ≥ 5 mm Durchmesser, damit das Restpulver herausgeblasen werden kann. Lange, enge Kanäle (< 2 mm, > 50 mm lang) sind schwer freizubekommen. Bitte Kontakt aufnehmen, wenn lange, dünne Kanäle benötigt werden.
- Verzug bei grossen flachen Flächen: Flache Platten über ca. 150 mm neigen zum Verziehen. Abhilfe: Rippen, leichte Wölbung oder Aufteilung.
- Hohlkörper statt Vollmaterial: Massive Bereiche speichern Wärme, verursachen Einfallstellen und erhöhen die Kosten. Aushöhlen mit 2–3 mm Wand plus Entleerungsöffnungen spart viel.
- Bewegliche Baugruppen in einem Druck: Gelenke, Scharniere oder Ketten lassen sich montagefrei drucken mit genügend Spiel (≥ 0.5 mm) und Zugang zum Entpulvern.
- Oberfläche: Leicht körnig (Ra ca. 6–10 µm), meist grau oder schwarz (MJF) bzw. weiss (SLS). Glatter werden Teile durch Verdichtungsstrahlen oder chemisches Glätten. Bauteile können in beiden Verfahren nachträglich eingefärbt werden.
- Kosten treiben über Volumen und Bauhöhe: Viele kleine Teile lassen sich dicht im Bauraum verschachteln ("nesting") und sind günstig bei grossen Stückzahlen. Es ist von Vorteil, wenn sich auch grössere Teile ineinander verschachteln lassen.
Konstruktionsrichtlinien Extrusionsverfahren: FDM
Bei FDM entscheidet die Druckrichtung über Festigkeit, Optik und ob Stützmaterial nötig ist. Das Bauteil entsteht aus abgelegten Kunststoffbahnen (typisch 0.4 mm breit, 0.1–0.3 mm Schichthöhe). Häufige Werkstoffe: PLA, PETG, ABS/ASA, TPU sowie faserverstärkte Varianten mit Carbon oder Glas.
Richtwerte FDM
Worauf besonders achten?
- Anisotropie: In Z-Richtung (zwischen den Schichten) erreichen FDM-Teile oft nur 50–70% der Festigkeit in der Ebene. Teile so konstruieren, dass Zug- und Biegelasten entlang der Schichten wirken. Bei einer Bestellung immer die Lastfälle kommunizieren, damit wir die optimale Ausrichtung wählen können.
- Überhänge selbsttragend gestalten: 45°-Fasen statt waagrechter Absätze, horizontale Bohrungen mit spitzem "Tropfendach". So entfallen Stützen –> günstiger und schönere Oberflächen.
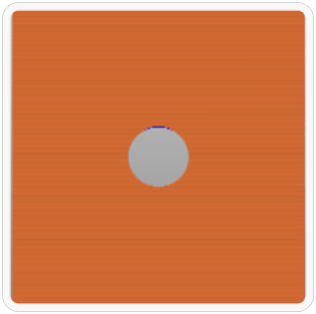
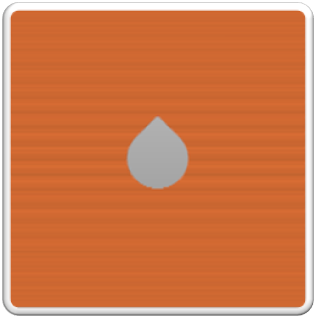
- Stabile Auflagefläche: Eine grosse, flache Seite als Druckbasis reduziert Verzug und Kosten. Untere Kanten mit 45°-Fase statt Radius gestalten (Radien an der Bettseite erzeugen Überhänge).
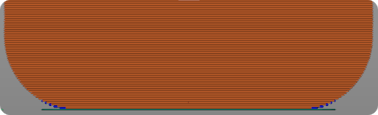
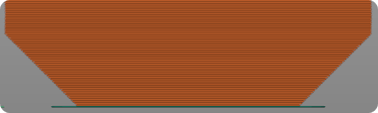
- Verzug bei grossen Teilen: Vor allem ABS/ASA und PA schrumpfen. Scharfe Ecken und lange gerade Wände vermeiden, Rundungen einbauen.
- Infill bewusst wählen: Die Festigkeit kommt hauptsächlich aus Wänden und Deckschichten, nicht aus der Füllung. Für Funktionsteile lieber mehr Wände (3–5) als 100% Infill. In der Regel wählen wir Infill und Wandstärke selbst. Für besondere Einstellungen bei Anfrage oder Bestellung entsprechend informieren.
- Gewinde und Inserts: Schmelzeinsätze oder selbstschneidende Gewindeeinsätze sind bei FDM die erste Wahl für wiederholt gelöste Schrauben. Die entsprechenden Kernbohrungen sind weiter oben unter den allgemeinen Richtlinien bei Punk 6. zu finden.
- Oberfläche: Schichtlinien sind sichtbar (Treppenstufen auf schrägen Flächen). Sichtseiten idealerweise senkrecht oder als Oberseite ausrichten. In der Regel wählen wir die ideale Ausrichtung. Für besondere Ausrichtungen bei Anfrage oder Bestellung entsprechend informieren.
Konstruktionsrichtlinien Harzverfahren: SLA
SLA liefert die feinsten Details und glattesten Oberflächen, braucht aber Stützstrukturen und ein durchdachtes Hohlraum-Konzept. Das Teil wird kopfüber aus dem Harzbad gezogen. Anschliessend wird es gewaschen und nachgehärtet. Es gibt Standard-, zähe ("Tough"), flexible, hitzebeständige und transparente Harze.
Richtwerte Harzverfahren
Worauf besonders achten?
- Stützstrukturen und Kontaktpunkte: Wo Stützen ansetzen, bleiben kleine Pickel zurück. Sichtflächen deshalb kennzeichnen. Wir richten das Teil so aus, dass die Stützen auf unkritischen Seiten liegen.
- Hohlkörper richtig auslegen: Massive Teile sind teuer und schwer. Ausgehöhlte Teile (Wand ca. 2 mm) brauchen Ablauf- und Entlüftungslöcher, sonst bleibt flüssiges Harz eingeschlossen und es entsteht ein Saugnapf-Effekt beim Druck, der das Teil abreissen kann. In der Regel kümmern wir uns um die Hohlräume sowie Ablauf- und Entlüftungslöcher.
- Grosse flache Flächen: Werden meist schräg gedruckt, um die Abzugskräfte zu reduzieren. Das erhöht die Bauhöhe und braucht Stützen. Für erhöhte Festigkeit gegebenenfalls Rippen oder Aufteilung einplanen.
- Spröde Werkstoffe: Standardharze sind hart, aber schlagempfindlich. Für Clips, Schnapphaken und Schrauben besser zähe Harze wählen, Innenradien grosszügig verrunden und dünne Schnappelemente vermeiden.
- UV- und Temperaturbeständigkeit: Viele Harze vergilben und verspröden unter Sonnenlicht. Die Wärmeformbeständigkeit liegt bei Standardharzen oft nur bei ca. 50–70 °C. Für Aussen- oder Wärmeeinsatz bitte Einsatzbedingungen angeben, damit wir auf die entsprechenden Spezialharze ausweichen können. Diese Harze haben eine deutlich höhere Wärmeformbeständigkeit (bis zu 238 °C).
- Oberfläche: Sehr glatt, Schichtlinien kaum sichtbar (25–100 µm). Ideal für Sichtmodelle, Gussvorlagen, Dental- und Medizinmodelle sowie lackierte Teile.
Die Technologien im direkten Vergleich
Checkliste vor dem Upload
- Datei ist geschlossen, in mm und als STEP oder STL exportiert
- Wandstärken liegen über dem Minimum des Verfahrens und sind möglichst gleichmässig
- Massive Bereiche sind ausgehöhlt oder verrippt (Entleerungsöffnungen berücksichtigen bei Pulver- und Harzverfahren)
- Innenkanten sind verrundet
- Passungen haben das passende Spiel
- Gewinde unter M6 werden nachgeschnitten oder per Insert gelöst
- Funktionskritische Masse, Sichtflächen und Belastungsrichtung sind markiert bzw. in der Anfrage beschrieben
Fazit: Früh fragen spart Geld
Die beste Konstruktionsrichtlinie ist ein kurzes Gespräch vor dem ersten Druck. Laden Sie Ihre Datei hoch oder schicken Sie uns Ihre Anforderungen. Wir prüfen die Druckbarkeit, empfehlen Verfahren und Material und weisen auf Optimierungen hin, bevor Kosten entstehen.


CHANGE3D GmbH
Glarnerstrasse 88
8854 Siebnen
info@change3d.ch
+41 55 525 38 00
CHE-458.157.359


